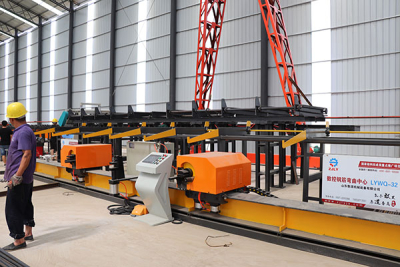
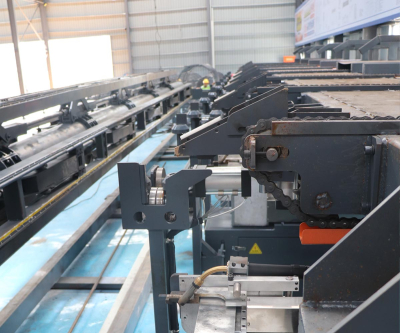
Что такое гибочный станок для арматуры?
Станок для гибки арматуры превращает прямые арматурные стержни в формы, предусмотренные ведомостью гибки арматуры: хомуты, крюки, U-образные стержни, L-образные стержни, Z-образные стержни и многозвенные хомуты. Он подаёт стержень, измеряет длину, затем вращает гибочный стол или головку вокруг оправки до достижения запрограммированного угла. Без нагрева, без молота, без догадок. Для подрядчиков, изготовителей и инженеров по закупкам, сравнивающих коммерческие предложения, полезный вопрос заключается не только в том, что такое станок для гибки арматуры, но и какой тип и какая мощность подходят для работы, на которую вы фактически подаёте заявку.
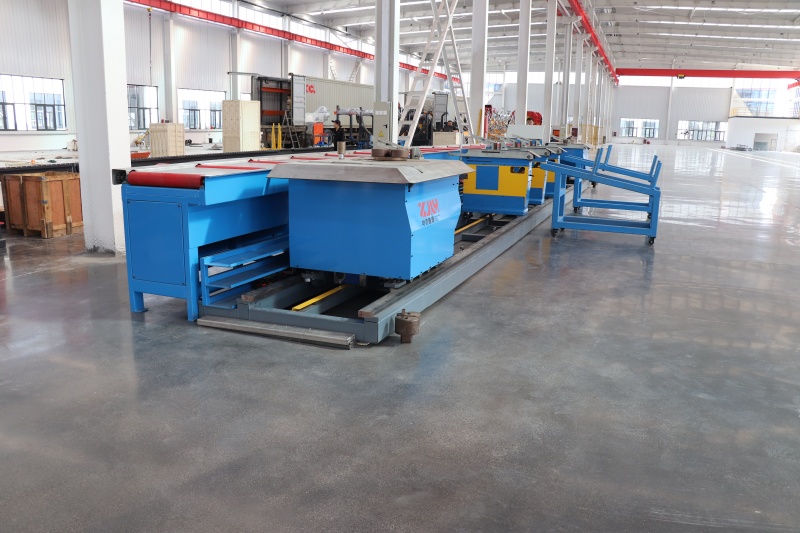
Почему это определение важно для зарубежных покупателей
Арматурные работы вышли из траншеи и переместились на производственную площадку. Каркасы буронабивных свай, сборные сегменты и мостовые панели теперь собираются из предварительно изогнутых стержней, проверяются перед поставкой и поднимаются на место как готовые изделия. Это меняет ожидания покупателей: машина больше не должна производить один пригодный к использованию крюк на 90 градусов — она должна повторять график из сотен позиционных отметок с точностью до нескольких миллиметров при меньшем числе квалифицированных операторов.
Терминология также вызывает путаницу в коммерческих предложениях. «Гибочный станок для арматуры», «станок для гибки стальных стержней», «станок для гибки хомутов» и «гибочный центр» используются почти как взаимозаменяемые, хотя они описывают машины с совершенно разными возможностями и ценовыми уровнями. Сравнение штифтово-дискового гибочного станка с ЧПУ-центром только по цене обычно приводит к неправильной покупке.
Три семейства гибочного оборудования
Механические и ручные гибочные станки.Плоский стол с вращающимся диском, центральным штифтом и гибочными штифтами. Оператор позиционирует стержень по упору, и диск поворачивается на заданный угол. Недорогие и прочные в запылённых цехах, они остаются правильным решением для малых объёмов, работ на площадке и очень больших диаметров. Ограничение — трудозатраты: каждая позиционная метка обрабатывается отдельно.
Полуавтоматические гибочные станки.Механизированная подача, регулируемый упор и часто гидравлическая гибочная головка. Производительность растёт, но переналадка между формами всё ещё требует ручной регулировки.
Гибочные станки с ЧПУ и гибочные центры.Стержень подаётся, правится, измеряется энкодером, гибается инструментом с сервоприводом и отрезается за один непрерывный цикл. Программы хранят геометрию каждой позиционной метки, поэтому переналадка означает выбор следующей программы. Некоторые модели оснащены двумя гибочными головками и формируют замкнутые хомуты или двунаправленные гибы за один проход.
Как работает цикл гибки
В автоматическом станке для гибки арматуры цикл фиксирован. Стержень поступает в правильный блок с шахматными роликами, которые устраняют кривизну от размотки. Серводвигатель подачи продвигает его на заданное расстояние, измеряемое энкодером. По достижении целевой длины гибочная головка поворачивается вокруг оправки, пока зажимной штамп удерживает стержень, затем либо возвращается в нулевое положение для следующего гиба, либо гнёт в противоположном направлении, чтобы замкнутую форму можно было выполнить за один проход. Гильотина отрезает стержень, и готовая деталь падает в приёмный стол.
Две детали отличают станок, выдерживающий допуск, от станка, у которого параметры уходят. Первая — компенсация упругого возврата: сталь не остаётся под тем углом, который задаёт оснастка, поэтому контроллер должен перегибать на величину, зависящую от диаметра, марки стали и отношения к оправке. Вторая — геометрия оснастки. Нормы проектирования, такие как ACI 318, EN 1992 и BS 8666, устанавливают минимальные диаметры оправки относительно размера стержня, поэтому неправильный комплект оснастки либо растрескает стержень, либо не пройдёт приёмку.
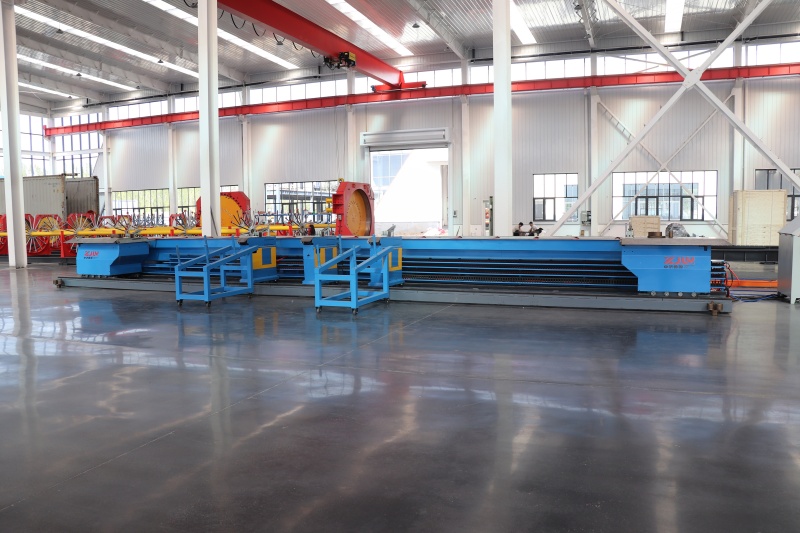
Характеристики, определяющие соответствие
Максимальный диаметр стержня — это главная цифра в большинстве технических паспортов и наименее информативная сама по себе. Читайте её вместе со следующим.
Диаметр при классе прочности. Станок, рассчитанный на 32 мм при 400 МПа, может обрабатывать только 25 мм при 500 МПа.
Диапазон углов. Стандартные формы требуют 0–180 градусов; сейсмические крюки и замкнутые хомуты требуют большего, а также повторяемых многоугловых последовательностей.
Длина стола и подачи. Длинные U-образные стержни и мостовые связи требуют поддержки по всей длине, что влияет на точность и безопасность.
Гарантированный допуск.Запросите письменное подтверждение допусков по длине и углу и сверьте их со своим графиком.
Система управления.Память программы, количество сохраняемых графиков, импорт данных и возможность работы слесаря без обучения программированию.
Электропитание.Экспортные машины должны соответствовать напряжению и частоте на объекте: 380 В/50 Гц, 415 В/50 Гц или 440 В/60 Гц.
Оснастка и запасные части.Опра��ки, штифты, ножи для резки и зажимные матрицы изнашиваются; перед заказом подтвердите канал поставки запчастей.
Где эти машины оправдывают свою стоимость
В свайные фундаментные работы, гибочное оборудование формирует спираль, соединительные кольца и замыкающие хомуты, которые удерживают каркас вместе перед сваркой. Диаметр кольца определяет защитный слой, поэтому повторяемость на сотне каркасов важнее скорости одиночного гиба.
На мостах, оголовках опор и плитах проезжей части используется плотное армирование с множеством коротких многозвенных хомутов, которые медленно изготавливать вручную, и именно здесь автоматическая гибка окупается.
В высокоскоростных железных дорогах и заводах сборного железобетона, геометрия повторяется на тысячах идентичных изделий, поэтому программная гибка убирает время наладки из критического пути.
В заводах по обработке арматурыотдел гибки обычно является узким местом между резкой и сборкой, и добавление автоматических мощностей часто является самым дешёвым способом повысить пропускную способность.
Выбор конфигурации
LUYUAN производит оборудование для гибки именно для этого диапазона работ. центр гибки арматурыОриентирован на производителей и перерабатывающие заводы, которым необходимо преобразовать график в готовые формы с минимальной ручной обработкой: сервоприводная подача и гибка, хранение программ для повторяющихся позиционных меток и оснастка, охватывающая распространённые диаметры хомутов и соединительных элементов. Подходит покупателям, работающим со смешанным графиком, а не с одной формой, и ценящим время переналадки и повторяемость выше чистой скорости одиночного гиба.
Конфигурация должна следовать графику, а не брошюре. Начните с наибольшего диаметра и наивысшего класса в проекте, затем с самой длинной отдельной заготовки, затем с количества различных позиционных меток за смену.
Часто задаваемые вопросы
В чём разница между гибочным станком для арматуры и отрезным станком для арматуры?
Гибочный станок изменяет форму стержня; отрезной станок делит его на отрезки нужной длины. Комбинированные машины распространены, но две оценки производительности являются отдельными и должны проверяться независимо.
Может ли гибочный станок для арматуры производить замкнутые хомуты?
Да, если станок и оснастка рассчитаны на это. Замкнутые хомуты и сейсмические петли требуют головки с двойным гибом или двухэтапной последовательности с правильной геометрией оправки. Перед поставкой сверьте форму со своим графиком.
Насколько точна автоматическая машина?
Точность по длине контролируется энкодером, а точность угла обеспечивается положением сервопривода плюс компенсацией упругого возврата. Показатели различаются в зависимости от производителя и диаметра прутка, поэтому запросите письменный допуск и подтверждённое испытание на вашей марке прутка.
Какие диаметры могут обрабатывать эти станки?
Ручные станки обычно охватывают 6–32 мм; автоматические центры, как правило, предлагаются до 32 мм или 40 мм при 400–500 МПа.
Ручной гибочный станок или ЧПУ?
Считайте метки позиций и детали за смену. Ручное оборудование экономично для малых объёмов и работ на площадке. Когда цех повторяет одни и те же формы сотнями, затраты на труд и контроль обычно превышают разницу в цене в течение одного-двух проектов.
Следующий шаг
Гибкость, диапазон оснастки и система управления определяют, займёт ли станок для гибки арматуры достойное место на площадке, и ни один из этих параметров нельзя оценить по прайс-листу. Отправьте в LUYUAN ведомость гибки арматуры, максимальный диаметр и класс арматуры, с которыми вы работаете, а также формы, которые вы изготавливаете чаще всего. Техническая команда подтвердит подходящую конфигурацию, предоставит параметры и перечни оснастки, а также рассчитает стоимость станка, изготовленного под вашу ведомость.
Сопутствующие товары