
Как автоматизация меняет производство свайных каркасов
Производство арматурных каркасов свай перешло от работ на площадке к заводскому процессу, и давление исходит не из каталогов оборудования. Оно исходит из того, что теперь требуют гарантировать подрядчики по свайным работам: допуск каркаса по скважине, целостность сварных швов после подъёма и поставку в соответствии с графиком. В проекте буронабивных свай каркас, имеющий овальность, нарушенный шаг или недостаток сварных швов, не даёт тихого отказа. Он останавливает буровую установку.
Именно поэтому автоматизированное производство арматурных каркасов свай стало актуальным вопросом закупок. Покупатели хотят знать, что контролирует оборудование, где остаются ручные операции, какой результат реалистичен и как поэтапно инвестировать, чтобы одна автоматизированная станция не просто переместила узкое место вниз по цепочке.
Почему ручное изготовление каркасов исчерпывает свои возможности
Традиционный метод прост: основные стержни укладываются в кондуктор, спираль разматывается с поворотного стола, а сварщики или вязальщики фиксируют каждое пересечение. На небольших или нерегулярных заказах он остаётся конкурентоспособным. Проблема в том, что каждый шаг зависит от решения оператора, а решения не масштабируются.
Три фактора давления обнажают предел. Геометрия каркаса становится крупнее и тяжелее по мере увеличения диаметров и глубин свай на мостовых и железнодорожных фундаментах, а ручное вращение длинного каркаса медленно и сопряжено с риском травм. Качество сварки проверяется, а не принимается на веру, поэтому разброс между сменами становится коммерческим риском. И доступность рабочей силы — ограничение, на которое подрядчики ссылаются чаще всего, потому что навык точной установки и сварки каркаса не приобретается быстро.
Что автоматизация на самом деле меняет на производственном участке
Автоматизированная линия не устраняет ремесленное мастерство из производства клеток. Она переносит это мастерство в настройку, а затем точно повторяет эту настройку для каждой клетки в партии. Четыре функции определяют, обеспечивает ли станок свою номинальную производительность.
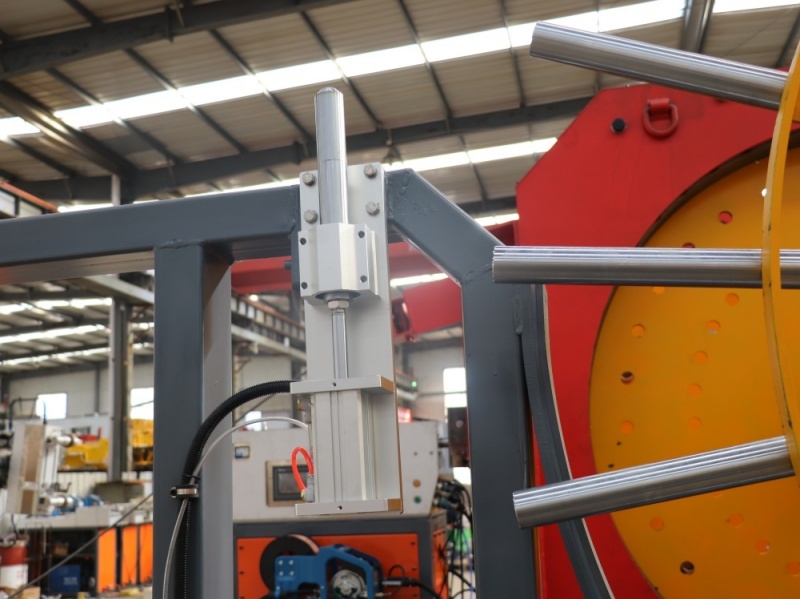
Позиционирование и зажим клетки. Основные прутки базируются по установочной базе и зажимаются дисками или кольцами, которые удерживают клетку круглой во время вращения. Этот этап определяет конечную округлость и постоянство шага прутков. Система зажима, охватывающая лишь часть диапазона диаметров, вынуждает идти на компромиссы на границах рабочего диапазона, поэтому рабочий диапазон важнее заявленного максимума.
Управление вращением и шагом. Шаг спирали — это размер чертежа, а не предпочтение оператора. Клетка вращается приводом под управлением ПЛК, пока сварочная головка перемещается с согласованной скоростью, поэтому шаг задаётся численно. Погрешность шага накапливается вдоль клетки, а контролируемый шаг не дрейфует в течение смены.
Параметры сварки.Стабильные сварные швы обеспечиваются стабильным током, подачей проволоки, скоростью перемещения и защитой, зафиксированными в сохранённой программе, а не настраиваемыми каждым оператором. Хранение рецептов для каждого типа клетки также сокращает время переналадки, поскольку машина возвращается в известное состояние, а не перенастраивается методом проб.
Обращение и выгрузка.Длинные клетки неудобно перемещать. Автоматизированные линии выгружают клетку без ручного вращения, сокращая время цикла и инциденты при обращении, которые преобладают в отчётах о несчастных случаях на площадке.
От одного станка к производственной линии
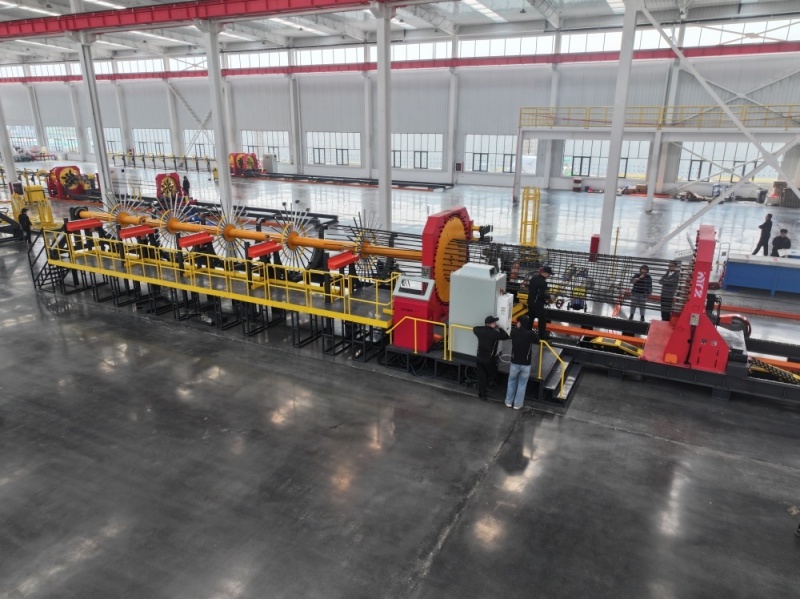
Самая распространённая ошибка новичков — считать сварочный аппарат полным решением. Линия для клеток — это последовательность: резка и подача прутка, подготовка торцов там, где это требуется, сборка и сварка, затем передача на склад или на транспортёр. Если резка выполняется вручную, сварочный аппарат простаивает. Если площадка не может вывезти готовые клетки, сварочный аппарат снова простаивает.
Поэтому автоматизированное производство арматурных каркасов, как правило, внедряется поэтапно. Обычно площадка начинает со сварочной станции и подачи к ней, измеряет, где образуется очередь, а затем автоматизирует предшествующий этап, который ограничивает работу станции. Планирование всей последовательности с самого начала позволяет избежать покупки второй машины, которая дублирует мощность, а не разгружает её. Компоновке следует уделять не меньше внимания: длина каркаса определяет необходимую длину здания, а расстояние от станции до стеллажа для хранения решает, какая часть смены уходит на перемещение, а не на сварку.
Где изменения видны на практике
Работы по буронабивным сваям.Сваи, изготавливаемые на месте, требуют каркасов, которые входят в скважину без деформаций и сохраняют защитный слой. Автоматическая сварка обеспечивает округлость и постоянство шага, необходимые для бетонирования методом подводной трубы, а также повторяемость партий, позволяющую подрядчику прогнозировать поведение на площадке.
Мосты и путепроводы.Армирование причала и ростверка свай отличается высокой насыщенностью, часто длинными и плотно закрученными спиралями. Цикл в основном определяется временем на манипулирование, и именно здесь автоматизированная линия оправдывает свою стоимость.
Высокоскоростная железная дорога.Пакеты рельсовых решений включают как требования к документации, так и размерные требования. Сохранённые программы сварки дают производителю прослеживаемую запись производства вместо пошагового описания ручной настройки по сменам.
Заводы по обработке арматуры.Для производителя, обслуживающего несколько проектов, ценность заключается в скорости переналадки: назначать сроки поставки исходя из известного времени цикла проще, чем исходя из опыта.
Задание параметров автоматизированной линии для изготовления каркасов
Спецификация начинается с чертежей, а не с номера модели. Определите диапазон диаметров и длин по текущему портфелю заказов и следующему проекту, количество и диаметр основных стержней, диапазон шага спирали, а также количество готовых каркасов за смену при реалистичной доступности. Затем определите стандарт сварки, который будет применять инспектор.
На этом этапе разговор об оборудовании становится конкретным. Luyuan создаёт автоматическую линию сварки арматурных каркасов для этого производственного профиля, с вращением под управлением ПЛК, программируемым шагом, сохранёнными рецептами сварки и интегрированной обработкой каркасов. Она подходит подрядчикам по свайным работам, организующим производственную площадку, субподрядчикам по мостам и железным дорогам с повторяющимися графиками каркасов, а также заводам арматуры, снабжающим несколько объектов. Покупатели могут ознакомиться с принципом работы и диапазонами диаметров на странице автоматическая машина для сварки арматурных клетей перед запросом чертежа компоновки.
Часто задаваемые вопросы
Что означает автоматизированное производство свайных каркасов на практике?
Каркас позиционируется, вращается, подаётся с заданным шагом и сваривается под программным управлением, при этом оператор задаёт параметры, а не формирует каждое соединение вручную. Подача и обработка зависят от конфигурации.
Устраняет ли автоматизация потребность в квалифицированных сварщиках?
Это сокращает количество сварочных решений на одно соединение, а не потребность в компетентной настройке, проверке и контроле. Навык смещается от формирования сварных швов к управлению процессом, который их создаёт.
Какой объём выпуска покупатель может реально ожидать?
Рассчитывайте исходя из времени сварки на одно соединение, количества соединений на клетку, времени загрузки и выгрузки и реалистичной доступности. Запросите этот расчёт по вашим собственным чертежам, а не голое заявление о количестве клеток за смену.
Может ли автоматизированная линия обрабатывать более одного типа клеток?
Да, если рецепты сохранены и диапазон зажима охватывает требуемые размеры. Подтвердите время переналадки в письменной форме, поскольку оно определяет экономику мелкосерийного производства.
Какая информация необходима для расчёта стоимости?
Диапазон диаметров и длин, количество и диаметр основных стержней, диаметр и шаг спирали, выпуск за смену, длина площадки и электроснабжение объекта, чтобы предложение отражало реальную производственную площадку.
Заключение
Автоматизация меняет производство арматурных каркасов, превращая каркас в изготавливаемый компонент, а не в изделие, собираемое на стройплощадке. Преимущества обеспечиваются контролируемой геометрией, повторяемым шагом и документированными параметрами сварки, и они проявляются только тогда, когда операции перемещения и подачи успевают за сварочной станцией. Заказчики, которые составляют спецификацию по чертежам и планируют всю последовательность, получают линию, стабильно выдающую продукцию; заказчики, которые составляют спецификацию по прайс-листу, получают машину, которая простаивает.
Отправьте свои чертежи каркасов, диапазон диаметров и длин, а также целевую производительность за смену технической команде Luyuan, чтобы получить предложение по конфигурации, рекомендацию по планировке площадки и коммерческое предложение с учётом конкретного проекта.


