Как выбрать оборудование для сварки клеток для инфраструктурных проектов
Выбор оборудования для сварки каркасов в инфраструктурном проекте сводится к четырём инженерным вопросам: какие диаметры и длины каркасов действительно требуются по чертежам, сколько готовых каркасов площадка или завод должны выпускать за смену, какой стандарт качества сварки применит инспектор и какая доля производственного цикла должна быть автоматизирована. Ответьте на них правильно — и спецификация сложится сама; ответьте приблизительно — и даже хорошо построенный сварочный аппарат станет узким местом в программе свайных работ.
Почему решение о выборе оборудования несёт больше рисков, чем раньше
Арматурные каркасы больше не являются второстепенной позицией в пакете работ по мосту, автомагистрали или высокоскоростной железной дороге. При устройстве буронабивных свай в опалубке каркас — это конструктивный элемент, который должен прибыть ровным, с правильным шагом и со сварными швами, выдерживающими подъём и погружение. Каркас, выходящий за допуски на этапе бетонирования методом подводной трубы, дорого исправлять и медленно заменять.
Группы закупок теперь сравнивают сварочный аппарат с ручной сваркой в приспособлении по общей стоимости на клетку, а не только по цене покупки. Это сравнение зависит от измеримых параметров: достижимого времени цикла, доли брака в соединениях спирали и основных стержней, трудозатрат на клетку и того, насколько быстро линию можно перенастроить между типами клеток.
Как работает автоматическое оборудование для сварки клеток
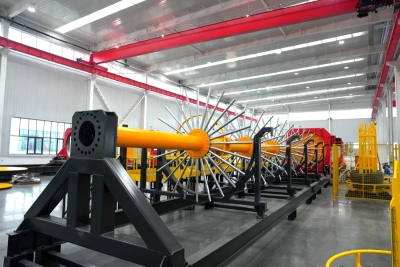
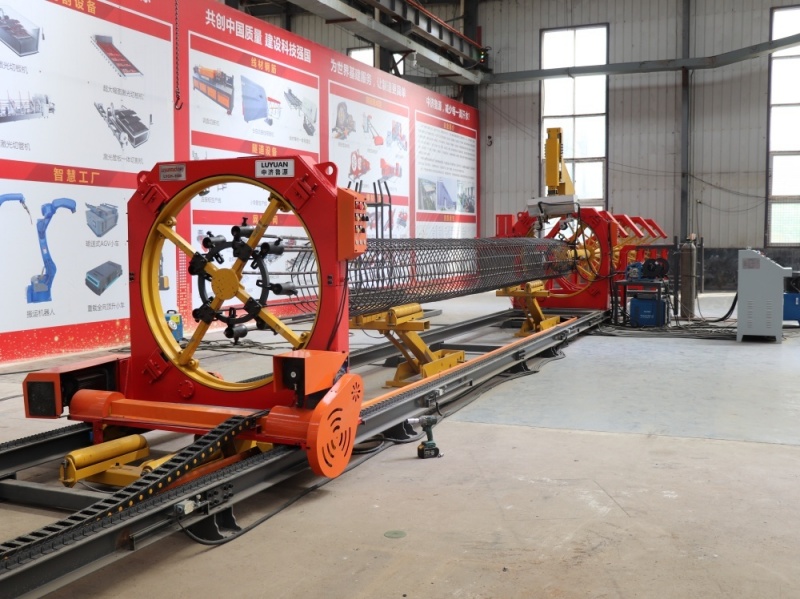
Автоматическая машина для сварки арматурных клеток удерживает основные стержни в положении с помощью гидравлически или механически регулируемых зажимных дисков, вращает собранную клетку на приводном главном валу и приваривает спиральный арматурный стержень к основным стержням одной или несколькими сварочными головками, перемещающимися вдоль оси клетки. ПЛК координирует скорость вращения, перемещение каретки и сварочный ток так, чтобы шаг спирали оставался постоянным от конца до конца.
Практические детали — это то, чем машины отличаются друг от друга. Конструкция зажимного диска определяет, сколько основных стержней можно загрузить и насколько равномерно каркас поддерживается при больших диаметрах. Конструкция сварочной головки определяет, может ли машина работать с одним или двумя проводами, а также может ли она сваривать как внешнюю спираль, так и любые внутренние кольца жёсткости. Устройства правки и подачи стержней перед сварочным узлом важны не меньше самого сварочного узла: каркас, собранный из плохо выправленного стержня, будет сопротивляться зажимам и давать непостоянный шаг спирали, каким бы хорошим ни был контроллер сварки. Что касается управления, хранение рецептов — это действительно полезная функция производительности, поскольку она позволяет оператору вызвать тип каркаса по диаметру, длине, количеству основных стержней и шагу вместо того, чтобы перенастраивать машину вручную.
Неподвижный портал в сравнении с конструкциями с вращающимся каркасом
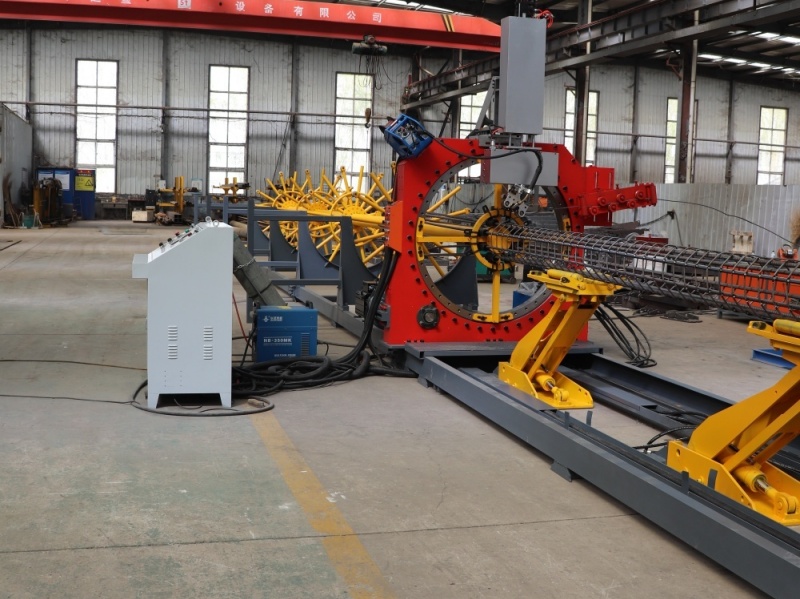
Большинство серийных машин относятся к одной из двух механических компоновок. В компоновке с неподвижным порталом клеть вращается на месте, а сварочная каретка перемещается по неподвижной балке. В компоновке с передвижной кареткой сварочная станция перемещается по более длинной станине, чтобы охватывать длины клетей за пределами стандартного диапазона. Первая компоновка компактна и хорошо подходит для заводов, выпускающих стабильный набор клетей среднего диаметра. Вторую легче расширить для длинных клетей, но она требует большей длины пола и более тщательных работ по фундаменту. Выбор должен основываться на распределении длин клетей в портфеле заказов, а не на предпочтении той или иной компоновки.
Структура выбора, выдерживающая аудит
Покупатели, которые делают это правильно, обычно проходят одну и ту же последовательность:
Определите рабочий диапазон по чертежам, а не по каталогу.Перечислите наименьший и наибольший диаметр клети, самую длинную клеть и самую тяжёлую одиночную клеть. Затем добавьте запас под следующий проект, а не покупайте точно под сегодняшний максимум.
Переведите программу в клетки за смену.Требуемая производительность, а не номинальная скорость машины, определяет, достаточно ли одной сварочной головки или двухголовочная конфигурация окупает себя.
Укажите критерии приемки качества.Размер сварного шва, допуск на шаг спирали, овальность клетки и шаг основных стержней должны быть внесены в техническую спецификацию, чтобы приемочные испытания были объективными.
Согласуйте уровень автоматизации осознанно.Подача стержней, загрузка клетки, сварка и разгрузка могут быть как ручными, так и автоматизированными. Автоматизация сварки при ручной загрузке часто создает реальное узкое место.
Проверьте инженерные коммуникации площадки.Подключенная нагрузка, качество сжатого воздуха, ровность фундамента и доступная длина пола — это четыре пункта, которые чаще всего выявляются слишком поздно.
Оценивайте стоимость всего жизненного цикла, а не только машины.Расходные материалы, быстроизнашивающиеся детали зажимов и наконечников электродов, поддержка калибровки, срок поставки запасных частей и обучение операторов — все это должно входить в сравнение.
Где оборудование оправдывает свою цену
В свайных фундаментных работах ценность заключается в предсказуемости графика: каркасы поступают на буровую установку последовательно, нужного диаметра, с постоянным шагом спирали, что обеспечивает непрерывность цикла бетонирования. В проектах мостовых опор и ростверков один и тот же станок обеспечивает переход между каркасами основных свай и более короткими, более жёсткими арматурными элементами, используемыми над землёй, при условии, что система рецептов и диапазон зажима это позволяют. В пакетах работ для автомобильных и высокоскоростных железных дорог обычно добавляется требование к документации, поэтому прослеживаемые параметры сварки и воспроизводимые настройки становятся частью коммерческого обоснования. На заводах по обработке арматуры, обслуживающих нескольких подрядчиков, решающий фактор снова смещается — в сторону времени переналадки и способности рентабельно выполнять короткие серии.
Соответствие станка проекту
Автоматическая линия сварки арматурных каркасов Luyuan построена на основе этой логики выбора: с настраиваемыми диапазонами диаметра и длины каркаса, регулируемым зажимом продольных стержней, управляемым ПЛК шагом спирали и опциональными станциями подачи и разгрузки стержней. Она подходит для заводов сборного железобетона, производителей свайных каркасов и подрядчиков, которым нужен воспроизводимый результат, и конфигурируется под каждый проект, а не продаётся как фиксированная модель. Полные технические параметры, рабочие диапазоны и варианты конфигурации перечислены на странице автоматическая машина для сварки арматурных клетей товара.
Часто задаваемые вопросы
Что такое оборудование для сварки каркасов?
Это производственная машина, которая позиционирует продольные арматурные стержни каркаса, вращает или индексирует каркас и автоматически приваривает спиральный стержень к продольным стержням, заменяя ручную сварку в кондукторе воспроизводимым процессом под управлением ПЛК.
Какой диапазон диаметра каркаса следует указать покупателю?
Укажите полный диапазон, требуемый текущей книгой заказов плюс следующий планируемый проект, и подтвердите, что зажимные диски и сварочная головка достигают как минимального, так и максимального диаметра без специальной оснастки.
Как оценивается производственная мощность?
Мощность — это клетки за смену, исходя из времени сварки на одно соединение, количества соединений на клетку, времени загрузки и выгрузки и реалистичной доступности. Паспортная скорость вращения не является показателем мощности.
Может ли один станок обрабатывать разные типы клеток?
Да, если в нём есть хранение рецептов и регулируемый диапазон зажима. Время переналадки между типами клеток — это показатель, который стоит запросить в письменном виде.
Какая информация необходима для расчёта стоимости?
Диапазон диаметра и длины клетки, количество и диаметр основных стержней, диаметр спирального стержня, требуемая производительность за смену, электроснабжение площадки и занимаемая площадь, чтобы поставщик мог предложить конфигурацию, а не типовую модель.
Заключение
Оборудование для сварки клетей — это решение о спецификации, а уже потом решение о закупке. Покупатели, которые определяют рабочий диапазон, требуемую производительность, критерии качества и уровень автоматизации именно в таком порядке, получают станок, соответствующий производственной программе; покупатели, которые начинают с цены за единицу продукции, обычно в итоге расплачиваются за несоответствие временем переналадки, переделками и простаивающими оснастками. Отправьте чертежи клетей, диапазон диаметров и длин, а также целевую производительность технической команде Luyuan, чтобы получить предложение по конфигурации и коммерческое предложение с учётом конкретного проекта.