Как работает станок для гибки арматуры?
В типичном строительном проекте гибка арматуры вручную — это медленно, нестабильно и физически тяжело. Станок для гибки арматуры решает эту проблему: он зажимает стальной стержень, проворачивает его относительно неподвижного набора роликов и штифтов и за секунды выполняет точный гиб. Понимание того, как на самом деле работает это оборудование — и чем ручной агрегат отличается от станка с ЧПУ, — помогает подрядчикам, изготовителям арматурных изделий и инженерам проектов выбрать правильный станок для своего объёма производства, диапазона диаметров стержней и требований к точности. В этой статье шаг за шагом разбирается механизм работы, а затем рассматриваются варианты конфигурации, типичные области применения и распространённые вопросы покупателей.
 1]
Отраслевой контекст: почему гибка важна при обработке арматуры
Арматурная сталь редко покидает производственную площадку прямыми отрезками. Хомуты, крюки, U-образные стержни, спиральные формы и гнутые стержни для ростверков, колонн и мостовых пролётных строений — всё это требует придания стержню определённых углов и размеров до его доставки на объект. Качество гибки напрямую влияет на три вещи, важные для покупателей: конструктивные характеристики, поскольку неправильные углы гибки могут повредить наружную поверхность стержня и снизить его эффективную прочность; скорость монтажа, так как точно согнутые стержни быстрее собираются в каркасы; и выход материала, поскольку неточная гибка даёт отходы, которые приходится переделывать или выбрасывать.
На крупных инфраструктурных проектах — свайных фундаментах мостов, виадуках высокоскоростных железных дорог, станциях метро и заводах сборного железобетона — ежедневно производится тысячи одинаковых гибов. Ручные станки не могут выдерживать допуски при таких объёмах, поэтому мастерские, которые когда-то полагались на ручные рычаги, неуклонно переходят на механизированное и ЧПУ-управляемое гибочное оборудование.
Как работает станок для гибки арматуры: объяснение механизма
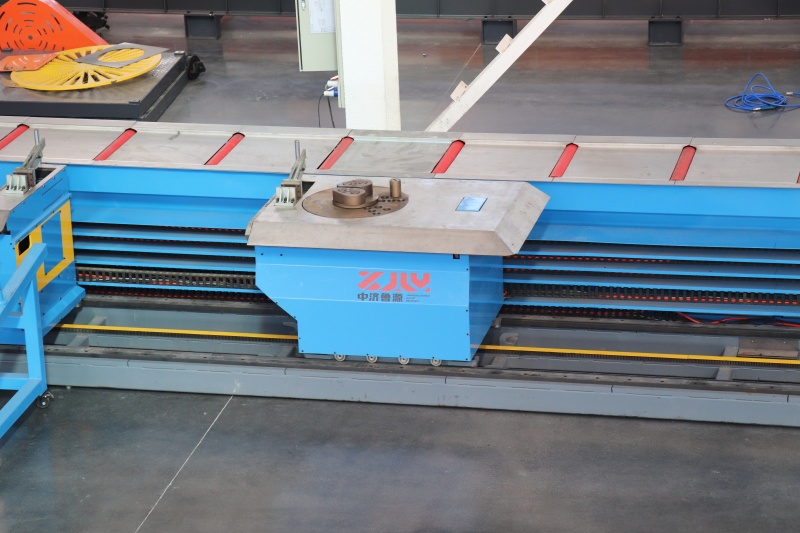
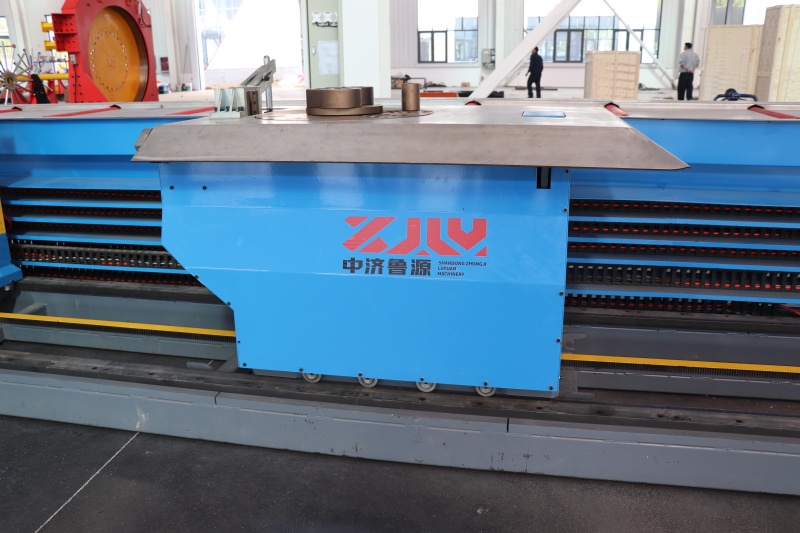
Большинство станков для гибки арматуры имеют общий принцип работы: стержень удерживается между центральным вращающимся диском (или шпинделем) и набором неподвижных направляющих роликов. Процесс гибки следует предсказуемой последовательности.
1. Загрузка и позиционирование. Оператор (или автоматическая система подачи на крупных линиях) размещает рифлёный или гладкий стальной стержень между центральным гибочным пальцем и позиционирующими роликами. На стандартном станке два регулируемых упора определяют, где начинается и заканчивается изгиб.
2. Зажим. Конец стержня фиксируется в держателе на вращающемся диске. Это предотвращает проскальзывание во время гибки, что критически важно для сохранения заданного угла.
3. Вращение и гибка.Мотор-редуктор приводит в движение диск. При его вращении пруток огибается вокруг центрального пальца, а неподвижные ролики удерживают поступающую часть прямой и поддерживаемой. Пруток принимает форму по диаметру пальца, который определяет внутренний радиус гибки. Скорость гибки обычно регулируется — для прутков большого диаметра используются более низкие скорости, чтобы избежать перенапряжения материала.
4. Упор по углу и освобождение.Когда достигается заданный угол (90°, 135°, 180° или любое предустановленное значение), станок автоматически останавливается на моделях с механическим или электронным управлением. Пруток освобождается, и цикл повторяется.
5. Обратный ход.Диск может вращаться в обоих направлениях, что позволяет оператору выполнять несколько гибов на одном прутке — например, два противоположных крюка U-образного прутка — без переворачивания заготовки.
Ключевыми расходными деталями являются гибочные пальцы и ролики, которые выпускаются разных диаметров в соответствии с размерами прутков. Гибка прутка диаметром 32 мм вокруг слишком малого пальца приведёт к растрескиванию наружной поверхности, поэтому машины надёжных производителей поставляются с полным комплектом пальцев и наглядной таблицей минимальных диаметров гибки в зависимости от размера прутка, что соответствует общепринятой практике деталировки армирования.
 2]
Ручная и ЧПУ гибка: что меняется в производстве
Ручной гибочный станок для арматуры управляется педалью или кнопкой: оператор вручную выставляет упоры и следит за углом. Это хорошо подходит для ремонтных мастерских и небольших площадок со смешанными работами малого объёма. Станок с ЧПУ меняет экономику арматурного цеха тремя способами:
Программируемые партии. Угол, длина и количество вводятся один раз, и станок повторяет цикл для всей партии без повторного измерения, что устраняет зависящий от оператора разброс угла.
Более высокая производительность.Время цикла сокращается, и один оператор может контролировать подачу, пока станок гнёт, поэтому бригада из двух человек часто справляется с дневным объёмом, который раньше требовал трёх или четырёх.
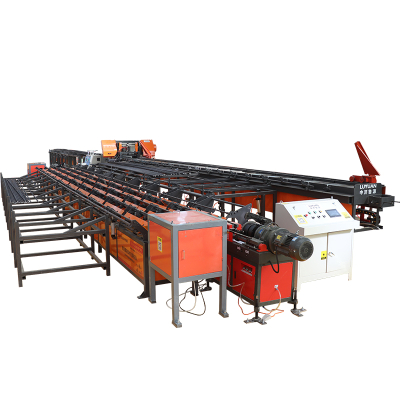
Интеграция с линиями резки и подачи.На современных автоматизированных линиях обработки арматуры гибочные блоки объединяются с отрезными линиями и оборудованием для перемещения материалов, превращая прямой пруток в готовые хомуты и гнутые стержни при минимальном ручном вмешательстве.
Применение в различных проектах
В свайные фундаментные работы, гнутые стержни образуют каркасы и анкерные крюки, которые связывают оголовки свай с ростверками; стабильные углы гибки обеспечивают однородность геометрии каркасов, чтобы каркасы можно было быстро сварить или связать на стенде. На мостовых и высокоскоростных железнодорожных проектах, стержни большого диаметра для опор и пролётных строений гнут в длинных отрезках, что требует станков с мощными редукторами и устойчивыми гибочными дисками. Заводы по обработке арматурыобслуживание нескольких строительных площадок ценит станки, которые быстро переключаются между производством хомутов и гибкой тяжёлой арматуры, потому что состав заказов меняется ежедневно. И в цехах сборного железобетона повторяемые гибы необходимы, поскольку каждый элемент использует идентичные схемы армирования.
Выбор правильной конфигурации
При оценке гибочного станка покупателям следует проверить четыре параметра применительно к их фактическому сортаменту арматуры:
Диапазон диаметров. Убедитесь, что станок покрывает ваш наибольший распространённый размер арматуры с запасом — гибка на абсолютном пределе номинала сокращает срок службы оборудования.
Гибочный диск и двигатель. Более тяжёлые диски и более мощные редукторные двигатели справляются с высокопрочной и крупнодиаметровой арматурой с меньшим числом остановок.
Тип управления. Электронное управление углом и программируемые позиции быстро окупаются при примерно более 100 гибов в день.
Набор штифтов и роликов.Полный комплект для всех размеров штанг, а также наличие запасных частей предотвращает простои в дальнейшем.
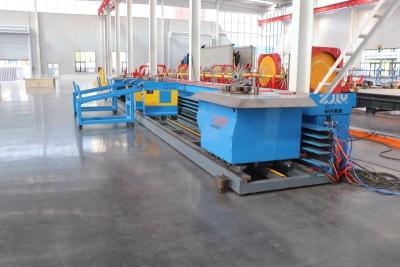
Для цехов, которым необходимо сочетать гибку с другими процессами, LuYuan Machinery предлагает специально разработанный центр гибки арматуры предназначенный для крупносерийного производства. Он обрабатывает широкий диапазон диаметров прутков, поддерживает программируемую многоугловую гибку и интегрирует подачу и выгрузку, что позволяет небольшой бригаде вести непрерывное производство каркасов свай, мостовых элементов и сборных железобетонных изделий. Заказчики, выполняющие повторяющиеся графики хомутов и крюков, обычно получают наибольшую выгоду в отношении стабильности углов и стоимости труда на тонну, а техническая команда может рекомендовать конфигурацию, соответствующую распределению размеров прутков по проекту и суточной производительности в тоннах.
Часто задаваемые вопросы
Вопрос 1: С какими диаметрами прутков может справляться типичный станок для гибки арматуры?
Стандартные промышленные станки охватывают примерно от 6 мм до 40 мм и более в зависимости от модели. Всегда подбирайте диаметр гибочного пальца под размер прутка; использование правильной таблицы пальцев сохраняет поверхность и механические свойства прутка.
Вопрос 2: Ослабляет ли гибка арматуру?
Гибка, выполненная с правильным диаметром оправки и в пределах стандартных углов, незначительно снижает прочность стержня. Проблемы возникают, когда гибка выполняется оправками недостаточного размера, под экстремальными углами или когда стержни повторно гнут после правки.
Вопрос 3: Как быстро станок может гнуть стержни?
Одна гибочная станция обычно выполняет гибку на 90° среднего стержня за несколько секунд. Фактическая производительность зависит от длины стержня, времени на манипуляции и от того, является ли подача ручной или автоматизированной; станки с ЧПУ и конвейерами достигают производительности в несколько раз выше, чем ручной верстак.
Вопрос 4: Оправданы ли инвестиции в гибочный станок с ЧПУ для небольшой мастерской?
Если ежедневный объём невелик, а графики стержней постоянно меняются, ручного гибочного станка может быть достаточно. Как только мастерская выполняет примерно более 100 гибов в день или поставляет фиксированные графики для одного проекта, управление углом с ЧПУ обычно окупает свою стоимость за счёт экономии труда и снижения отходов.
Вопрос 5: Может ли один и тот же станок гнуть хомуты и крупные прямые стержни?
Многие станки справляются с обеими задачами, но для крупносерийного производства хомутов лучше подходит специализированный станок с ЧПУ для гибки хомутов, тогда как гибочный центр оптимизирован для стержней большего диаметра и многоугловых форм.
Резюме
Станок для гибки арматуры работает путём вращения зажатого стержня вокруг неподвижного штифта, при этом направляющие ролики поддерживают стержень, обеспечивая точные и повторяемые гибы за секунды. Выбор между ручным и ЧПУ-управлением сводится к требованиям по объёму и стабильности: для небольших смешанных работ предпочтителен ручной агрегат, тогда как для снабжения проектов и производственных цехов выгоднее программируемое управление. Если вы планируете организацию обработки арматуры и нуждаетесь в помощи с подбором станка под ваш диапазон диаметров стержней и суточный тоннаж, обратитесь в LuYuan Machinery за подробными спецификациями, рекомендациями по конфигурации и коммерческим предложением по проекту — наши инженеры предложат наиболее подходящее гибочное решение для вашей задачи.